L’INNOVATION ET LA TECHNOLOGIE
QUALITÉ
- Système de gestion de la qualité ISO 9001. Certifié par Lloyd’s Register Quality Assurance depuis 1996.
- Pièces coulées en acier au carbone et au carbone-manganèse (poids maximal de 1,3 tonne). Lloyd’s Register.
- Pièces moulées en acier pour utilisation à basse température, conformément aux règles GL pour les matériaux métalliques, chapitre 2, section 4, E.
- Pièces moulées en acier pour chaudières à vapeur, appareils à pression et tuyauteries, conformément aux règles GL pour les matériaux métalliques, chapitre 2, section 4, E.
- Pièces moulées en acier pour la construction de machines et la construction navale, conformément aux règles GL pour les matériaux métalliques, chapitre 2, section 4, B.
R&D
Année après année, Bereciartu s’engage dans des projets d’innovation, tant au niveau des processus de production que des matériaux, par le biais de collaborations avec des centres de recherche.
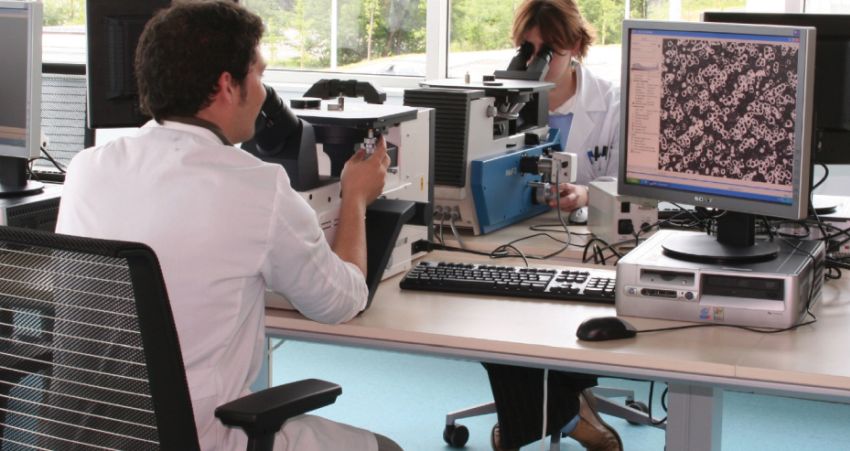
Parmi ses collaborations en R&D, les Fundiciones Bereciartu comptent des essais et des analyses de produits et de processus avec AZTERLAN, un centre technologique membre de l’alliance IK4, spécialisé dans la métallurgie.
Dans le domaine des matériaux et des technologies d’assemblage telles que le soudage, Fundiciones Bereciartu bénéficie des conseils et de la collaboration de LORTEK, un centre technologique membre de l’alliance IK4.
TECHNOLOGIE DE FABRICATION
01
Conception des pièces et des processus
MAGMA SOFTWARE — Simulation du remplissage et de l’alimentation, de la solidification et de la santé des pièces.
02
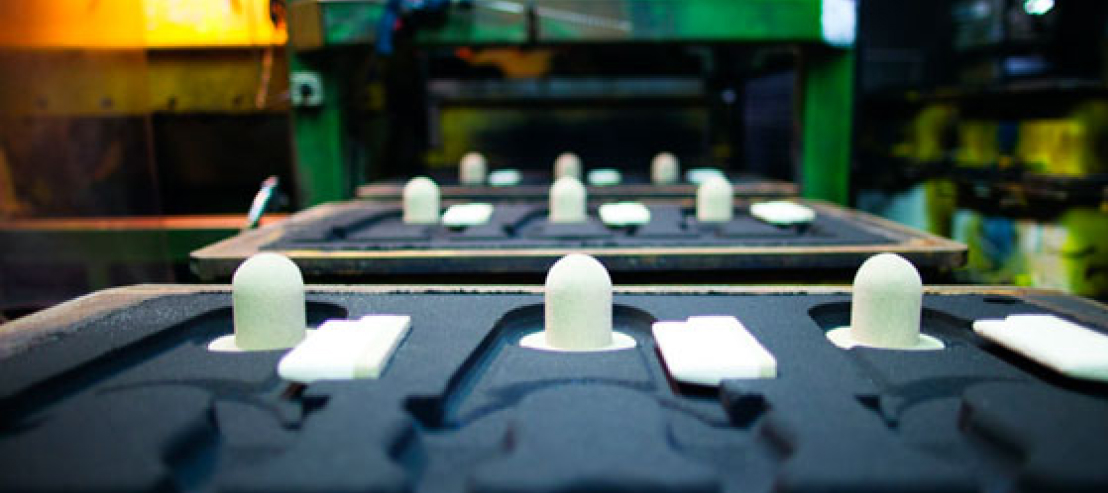
Moulage
| Moulage vert | Moulage en sable vert semi-automatique. Carrousel de moules. Dimensions de la boîte 850 x 500 mm. |
|---|---|
| Moulage chimique semi-automatique | Mélangeur de sable automatique. Dimensions du moule jusqu’à 2 000 x 1 000 mm. |
| Moulage chimique manuel | Mélangeur de sable automatique. Moulage manuel dans une boîte métallique de 1 500 x 1 500 mm. |
03
Fusion
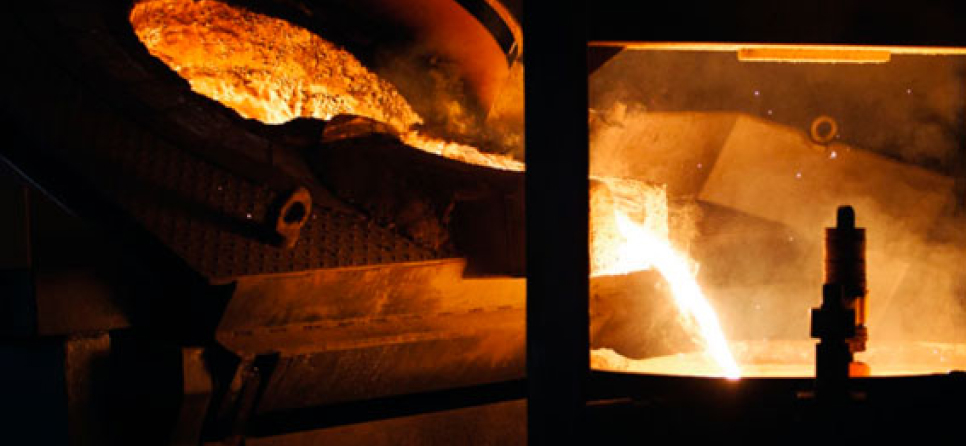
FOUR À INDUCTION INDUCTO THERM
Processus de fusion par four à induction de 2 t.
Contrôle et vérification de l’alliage par spectromètre et logiciel.
04
Inspection et contrôle de la qualité
| END — Essais non destructifs | Particules magnétiques, ultrasons, radiographie, ressuage, essais de dureté. |
|---|---|
| ED — Essais destructifs | Essai de traction et de compression, essai de résilience (Charpy). |